Come scegliere la ghiera del tubo idraulico giusta nel 2026?
Scegliere il giusto puntale del tubo idraulico si riduce a quattro fattori: tipo di tubo, pressione operativa, compatibilità del fluido e se l'assemblaggio richiede la smussatura. Una ghiera non corrispondente è la causa principale di guasti ai gruppi di tubi idraulici (non tubi usurati, non raccordi difettosi) e rappresenta circa il 23% dei tempi di fermo non pianificati del sistema idraulico negli ambienti industriali. Scegliere fin dall'inizio elimina le perdite, previene le fuoriuscite e prolunga la durata di servizio dell'assemblaggio del 30–50% rispetto ai componenti generici o specificati in modo errato.
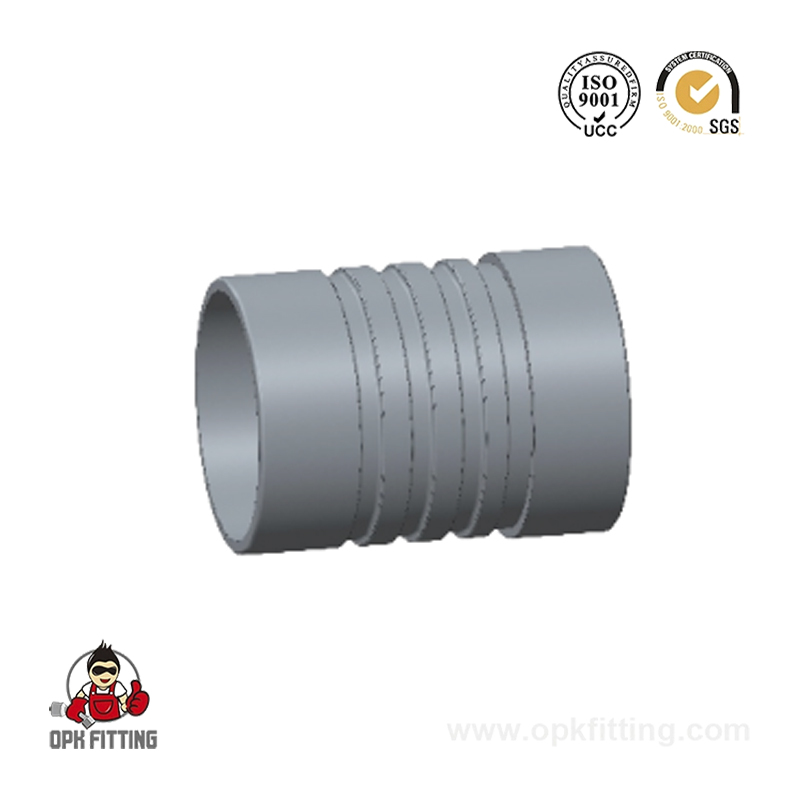
Puntali per tubi idraulici (chiamato anche Manicotti per tubi idraulici ) sono i collari metallici aggraffati attorno alla copertura esterna di un tubo idraulico per bloccare lo stelo del raccordo all'interno del corpo del tubo. Non sono intercambiabili tra marche di tubi, dimensioni di tubi o serie di raccordi. Questa guida esamina ogni variabile di selezione (materiale, steard, dimensioni, specifiche di crimpatura e applicazione) per aiutare ingegneri, team di approvvigionamento e professionisti della manutenzione a prendere decisioni informate nel 2026.
Cos'è la ghiera del tubo idraulico e come funziona?
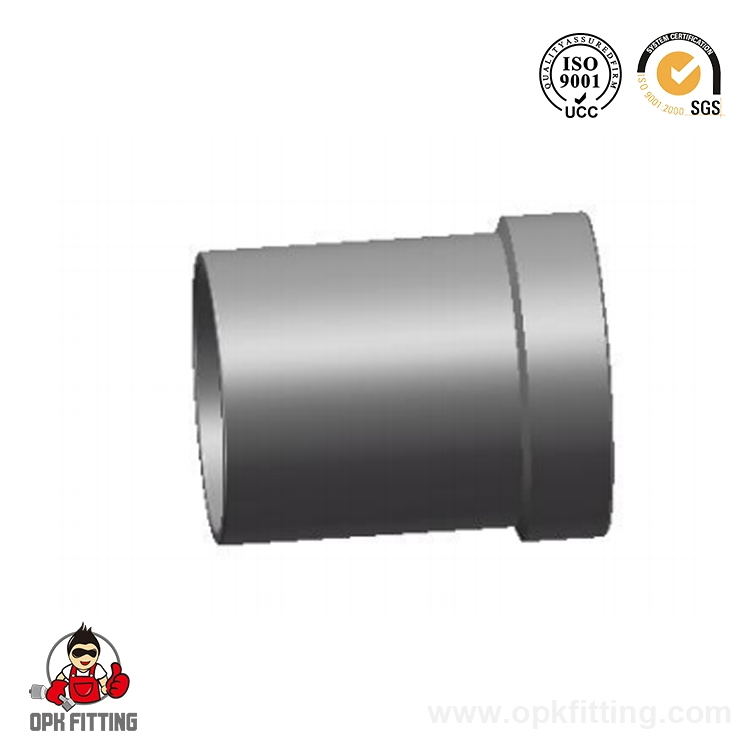
A puntale del tubo idraulico è un manicotto cilindrico lavorato con precisione posizionato sopra l'estremità del tubo prima della crimpatura. Durante il processo di crimpatura, una matrice inserita in una macchina crimpatrice idraulica comprime la ghiera radialmente verso l'interno, comprimendo contemporaneamente la copertura esterna del tubo, la treccia di rinforzo o gli strati a spirale e il tubo interno attorno allo stelo dentellato o seghettato del raccordo. L'interferenza meccanica risultante crea una tenuta ad alta pressione senza perdite, senza adesivi, morsetti o saldature.
Il principio di funzionamento dipende dalla deformazione plastica controllata. Quando la parete della ghiera collassa sotto la pressione di crimpatura, in genere una forza di 40-120 tonnellate a seconda delle dimensioni del tubo, trasferisce il carico di compressione in modo uniforme su tutta la circonferenza del tubo. Questa compressione uniforme è ciò che distingue un gruppo crimpato di qualità di fabbrica da una connessione a morsetto fabbricata sul campo. I valori nominali della pressione di scoppio su gruppi adeguatamente crimpati raggiungono costantemente 4 volte la pressione di esercizio massima (secondo SAE J517), mentre le alternative a morsetto raramente superano i fattori di sicurezza 2–2,5 volte.
Figura 1: Confronto del fattore di sicurezza tra scoppio e pressione di esercizio tra i metodi di terminazione dei tubi. I puntali dei tubi idraulici adeguatamente crimpati raggiungono il margine di sicurezza più elevato pari a 4:1, soddisfacendo i requisiti SAE J517. Questo vantaggio è particolarmente pronunciato nelle applicazioni ad alto numero di cicli e ad alta pressione in cui le alternative riutilizzabili o di tipo a morsetto introducono rischi di guasto inaccettabili.
La geometria della ghiera (diametro interno, spessore della parete e lunghezza) è progettata come un set abbinato con una specifica struttura del tubo e una serie di raccordi. La miscelazione di componenti provenienti da diversi set abbinati, anche quando appaiono dimensionalmente simili, introduce una geometria di crimpatura incontrollata che compromette sia la resistenza allo strappo che la ritenzione della pressione. Questo è il motivo per cui ogni credibile Produttore di ghiere idrauliche fornisce tabelle delle specifiche di crimpatura anziché tabelle di dimensionamento generiche.
Tipi di puntali per tubi idraulici: Skive vs. Non-Skive
La classificazione più fondamentale in puntale del tubo idraulico la scelta è se l'assemblaggio richiede la smussatura, ovvero la rimozione del rivestimento esterno del tubo prima dell'inserimento del raccordo. Questa distinzione regola il tempo di assemblaggio, i requisiti degli utensili e le costruzioni di tubi consentite per ciascun tipo di boccola.
Puntali Skive
Le ghiere skive richiedono che la copertura esterna del tubo venga spogliata di una lunghezza definita, in genere 10–25 mm a seconda del diametro del tubo, esponendo la treccia metallica o il rinforzo a spirale prima dell'inserimento del raccordo. La ghiera quindi si aggraffa direttamente sul rinforzo esposto, fornendo il massimo contatto meccanico. Questo approccio è standard per Assemblaggio del tubo idraulico in applicazioni ad alta pressione (oltre 400 bar) ed è obbligatorio per alcune costruzioni di tubi multispirale SAE 100R12 e R13. Il compromesso è il tempo di assemblaggio: la smussatura aggiunge 2-4 minuti per ciascuna estremità dell'assemblaggio e richiede uno strumento di smussatura dedicato calibrato per lo spessore specifico della parete del tubo.
Puntali non skive
Puntali non skive sono progettati per aggraffare il rivestimento esterno intatto del tubo flessibile, eliminando completamente la fase di smussatura. Lo stelo del raccordo presenta dentellature o sbavature aggressive che penetrano attraverso la copertura e nel rinforzo durante la crimpatura. Le ghiere antisfilamento rappresentano la maggior parte del lavoro di assemblaggio sul campo perché riducono i tempi di assemblaggio del 30–40% e richiedono meno abilità da parte dell'operatore. Sono completamente convalidati per pressioni fino a 420 bar su tubi di costruzione adeguata e sono la scelta preferita per i tipi di tubi SAE 100R1, R2, R16 e R17.
Attributo
Puntale Skive
Ghiera non skive
Tempo di preparazione dell'assemblea
2–4 minuti per estremità
Nessuna preparazione aggiuntiva
Capacità di pressione massima
Fino a 700bar
Fino a 420 bar
Abilità dell'operatore richiesta
Più in alto
Più in basso
Tipi di tubi tipici
R9, R12, R13, R15
R1, R2, R16, R17
Idoneità all'assemblaggio sul campo
Moderato
Eccellente
Tabella 1: Differenze principali tra i tipi di ghiere per tubi idraulici con e senza skive.
Materiali della ghiera idraulica: acciaio al carbonio, acciaio inossidabile e oltre
Selezione del materiale per Ghiere a crimpare idrauliche è determinato da tre fattori: la corrosività dell'ambiente operativo, la compatibilità del fluido di processo e l'intervallo di temperatura. L'utilizzo del materiale sbagliato in un ambiente marino o chimico corrosivo può ridurre la durata utile della ghiera da anni a settimane.
Acciaio al carbonio (zincato o nichelato): La scelta standard per applicazioni idrauliche industriali e mobili. La zincatura fornisce resistenza alla nebbia salina fino a circa 200 ore (secondo ASTM B117); la nichelatura estende questo periodo a 500 ore. Adatto per temperature di esercizio da -40°C a 120°C con fluidi a base di petrolio.
Ghiere idrauliche in acciaio inossidabile (304 / 316L): Necessario per ambienti marini, lavorazione di alimenti e bevande, manipolazione di prodotti chimici e applicazioni offshore. Ghiere idrauliche in acciaio inossidabile nel grado 316L resistono a concentrazioni di cloruro fino a 200 ppm senza corrosione per vaiolatura e sono progettati per il servizio continuo a temperature fino a 200°C. Il sovrapprezzo rispetto all’acciaio al carbonio è generalmente pari a 2,5–4 volte, ma l’intervallo di manutenzione prolungato in ambienti corrosivi è più che compensato.
Ottone: Utilizzato in sistemi pneumatici e idrici a bassa pressione (tipicamente inferiore a 50 bar). Le ghiere in ottone non sono consigliate per applicazioni idrauliche ad alta pressione a causa della minore resistenza alla trazione (circa 380 MPa contro 600 MPa per l'acciaio al carbonio).
Acciaio inossidabile duplex (2205): Specifico per ambienti sottomarini e ad alto contenuto di cloruri dove lo standard 316L non è sufficiente. Offre 2 volte la resistenza allo snervamento del 316L con resistenza alla corrosione equivalente, consentendo sezioni di parete più sottili senza sacrificare la pressione nominale.
Figura 2: Radar delle prestazioni che confronta le ghiere idrauliche in acciaio al carbonio e in acciaio inossidabile 316L in base a cinque criteri. L’acciaio inossidabile domina in termini di resistenza alla corrosione, intervallo di temperature e compatibilità chimica, mentre l’acciaio al carbonio offre una migliore efficienza in termini di costi e una resistenza alla trazione comparabile. La scelta tra i due dovrebbe essere determinata dall'ambiente di servizio, non solo dal costo iniziale dei materiali.
Standard SAE e DIN: comprensione del quadro delle specifiche
Le specifiche dei tubi idraulici e delle ghiere sono regolate da due enti normativi internazionali dominanti: SAE International (Society of Automotive Engineers) e DIN (Deutsches Institut für Normung). Questi standard definiscono non solo le dimensioni della ghiera ma l'intero sistema di assemblaggio: struttura del tubo, pressione nominale, diametro di crimpatura e requisiti di forza di estrazione. Specificare una ghiera al di fuori dello standard convalidato è una decisione ingegneristica che invalida la certificazione delle prestazioni dell'assieme.
Standard chiave rilevanti per Raccordi per tubi idraulici e la selezione della ghiera includono:
SAE J516: Copre i raccordi per tubi idraulici, comprese le tolleranze dimensionali e i requisiti di pressione di prova per assemblaggi a crimpare fino a 420 bar.
SAE J517: Specifica i tipi di tubi idraulici (da 100R1 a 100R19), la loro costruzione e il fattore di sicurezza 4:1 tra scoppio e pressione di esercizio che regola le specifiche di crimpatura della ghiera.
SAE J1273: Migliori pratiche per l'assemblaggio di tubi idraulici, compresa l'installazione della ghiera, la convalida della crimpatura e i criteri di ispezione.
DIN EN 853 / 857 / 856: Equivalenti europei che coprono le costruzioni di tubi flessibili rinforzati con treccia metallica e spirale, con le corrispondenti serie dimensionali della ghiera.
ISO 8434: Standard internazionale per raccordi per tubi metallici, a cui si fa direttamente riferimento quando Assemblaggi di tubi idraulici connettersi ai componenti dell'estremità del tubo.
Quando si acquista da a Produttore di ghiere idrauliche , richiedere sempre la documentazione che confermi rispetto a quale serie di standard è stata convalidata la ferrula, non semplicemente in base a quale standard è stata prodotta. Una ghiera prodotta secondo le tolleranze SAE potrebbe comunque non superare la convalida dell'assemblaggio se non è stata testata come parte di un sistema crimpato con il tubo e il raccordo corrispondenti.
Selezionando quello corretto Dimensioni della ghiera idraulica richiede la conoscenza di tre misurazioni: la dimensione del tubo (diametro interno con incrementi di 1/16"), la serie del tubo (che determina il diametro esterno e lo spessore della parete) e la serie di raccordi che stai utilizzando. Queste tre variabili insieme definiscono il diametro interno (ID), il diametro esterno (OD) e la lunghezza della ghiera, nessuno dei quali può essere stimato da una singola misurazione.
Riferimento per le dimensioni comuni della ghiera (SAE 100R2 AT — Non-Skive)
Dimensioni del tubo flessibile
Diametro interno del tubo (mm)
Diametro interno della ghiera (mm)
Diametro esterno ghiera (mm)
Lunghezza ghiera (mm)
WP massimo (barra)
-04
6.4
14.6
20.2
22.0
400
-06
9.5
18.8
25.2
25.5
350
-08
12.7
22.5
30.0
28.6
275
-10
15.9
27.5
35.5
32.0
215
-12
19.1
32.2
41.2
36.5
215
-16
25.4
40.6
51.0
42.0
180
Tabella 2: Dimensioni rappresentative della ghiera per il tubo SAE 100R2 AT (assemblaggio non skive). Le dimensioni effettive variano in base alle specifiche di crimpatura del produttore: verificare sempre rispetto alla tabella di crimpatura pubblicata per la combinazione specifica di tubo e raccordo.
Figura 3: Progressione del diametro esterno della ghiera nelle dimensioni del cruscotto SAE 100R2 AT. La crescita non lineare del diametro esterno riflette l'aumento combinato dello spessore della parete del tubo e dell'ingombro del rinforzo all'aumentare del diametro interno. Ciò significa che il dimensionamento di una boccola solo in base al diametro interno del tubo non è sufficiente: la serie del tubo e il diametro esterno devono essere entrambi confermati per selezionare il diametro esterno corretto della boccola per la matrice di crimpatura.
Il processo di crimpatura dei tubi idraulici: passo dopo passo
Il Crimpatura del tubo idraulico Il processo converte i singoli componenti (tubo, raccordo e ghiera) in un gruppo a pressione convalidato. Ogni passaggio ha una tolleranza definita; errori in qualsiasi fase del composto e possono dar luogo a gruppi che superano l'ispezione visiva ma falliscono sotto il ciclo di pressione. La seguente sequenza si applica ai gruppi di ghiere non skive, che rappresentano la maggior parte del volume di produzione in officina e sul campo.
Tubo tagliato a misura: Utilizzare una sega a tubo o una taglierina rotativa dedicata, mai una smerigliatrice angolare o un seghetto, che generano detriti che contaminano il gruppo. La faccia tagliata deve essere quadrata entro 1° per garantire un posizionamento coerente della ghiera.
Posizionamento della ghiera: Far scorrere la ghiera sull'estremità del tubo fino alla profondità di inserimento corretta contrassegnata sullo stelo del raccordo. La flangia della ghiera deve essere a filo o entro 1 mm dall'estremità tagliata del tubo.
Inserimento raccordo: Inserire lo stelo del raccordo nel foro del tubo fino al segno di inserimento. La resistenza dovrebbe essere costante: una forza eccessiva indica una misura di raccordo errata; nessuna resistenza indica un tubo o un raccordo sottodimensionato.
Selezione della matrice e configurazione della crimpatrice: Selezionare il set di matrici che corrisponde al diametro esterno della ghiera per la combinazione specifica di tubo e raccordo. Impostare il diametro di crimpatura in base alla tabella delle specifiche di crimpatura del produttore, non tramite stima visiva.
Crimpatura: Posizionare il gruppo concentricamente nel set di matrici e attivare la pinza di piegatura. Il diametro di crimpatura target deve essere raggiunto entro ±0,1 mm dal valore specificato. Misurare con un apposito misuratore di diametro di crimpatura immediatamente dopo la crimpatura.
Ispezione e marcatura: Ispezionare la ghiera crimpata per verificarne l'uniformità, verificare che il diametro di crimpatura rientri nelle specifiche, verificare l'eventuale rottura della ghiera o disallineamento del raccordo e contrassegnare l'assemblaggio con la data, l'operatore e il diametro di crimpatura per la tracciabilità.
Figura 4: Relazione tra deviazione del diametro di crimpatura e resistenza allo strappo per un tubo assemblato rappresentativo -08. La massima resistenza allo strappo viene raggiunta al diametro di crimpatura target specificato; le deviazioni in entrambe le direzioni (sottocrimpatura o sovracrimpatura) riducono significativamente la forza di ritenzione. Una sottocrimpatura del -3% riduce la resistenza allo strappo di circa l'80% rispetto al picco, il che spiega perché la misurazione del diametro di crimpatura non è negoziabile in ogni assemblaggio di produzione.
Problemi comuni nell'assemblaggio dei tubi idraulici e come evitarli
L'analisi dei guasti sul campo dei tubi assemblati idraulici identifica costantemente un breve elenco di cause principali. Comprendere queste modalità di guasto consente ai team di approvvigionamento e manutenzione di implementare controlli preventivi anziché sostituzioni reattive.
Figura 5: Distribuzione delle cause profonde dei guasti sul campo dei gruppi di tubi idraulici basata su dati di manutenzione aggregati. La causa principale, ovvero la combinazione errata di ghiera o raccordo, è interamente prevenibile attraverso un corretto abbinamento dei componenti in fase di specifica. Insieme, le due cause principali (disadattamento della ghiera e diametro di crimpatura errato) rappresentano esattamente la metà di tutti i fallimenti di assemblaggio, rafforzando l'importanza delle specifiche di crimpatura convalidate rispetto alle pratiche di assemblaggio ad hoc.
Misure preventive in base alla modalità di guasto
Mancata corrispondenza ghiera/raccordo: Implementa un sistema di ordinazione basato sul numero di parte che collega le dimensioni del tubo flessibile, la serie di raccordi e il numero di parte della ghiera in un'unica distinta materiali. Non consentire mai la sostituzione sul campo della ghiera in base all'aspetto o al diametro esterno approssimativo.
Diametro di crimpatura errato: Calibrare i calibri di crimpatura all'inizio di ogni turno, registrare i diametri di crimpatura per ogni assemblaggio e impostare una finestra di accettazione passa/non passa di ±0,1 mm attorno al target specificato.
Abrasione del tubo: Specificare coperture esterne resistenti all'abrasione (classificate MSHA o ISO 6945) in ambienti di percorso con contatto metallico e installare protezioni del manicotto nei punti di contatto.
Incompatibilità dei fluidi: Adattare il materiale della camera d'aria al fluido di processo - nitrile (NBR) per petrolio, EPDM per acqua/glicole, FKM/Viton per esteri sintetici ed esteri fosforici - e verificare la compatibilità alla massima temperatura operativa.
Applicazioni industriali per ghiere e manicotti per tubi idraulici
Manicotti per tubi idraulici e le ghiere fungono da spina dorsale strutturale dei sistemi di potenza fluida in un'ampia gamma di settori. Ciascun settore impone requisiti distinti in termini di valutazione della pressione, materiale, pulizia e documentazione e le specifiche della ghiera devono corrispondere a questi requisiti con la stessa precisione con cui vengono selezionate le tubazioni e i raccordi.
Attrezzature per l'edilizia e l'estrazione mineraria: Applicazioni ad alto ciclo e ad alta pressione (250–420 bar) in ambienti abrasivi. Tubo SAE R2 e R15 con ghiere in acciaio al carbonio, che spesso richiedono classi di resistenza al fuoco MSHA. I volumi di assemblaggio possono raggiungere centinaia di unità per macchina all'anno a causa dei cicli di sostituzione per usura.
Petrolio e gas offshore: Richiesta di applicazioni sottomarine e topside Ghiere idrauliche in acciaio inossidabile (316L o duplex) con completa tracciabilità del materiale e certificazione di ispezione di terze parti. Le pressioni di esercizio possono raggiungere i 700 bar sulle linee di controllo, che richiedono tubi multispiralati con gruppi di virole di tipo skive.
Macchine agricole: Ampia gamma di applicazioni, dalle linee di ritorno a bassa pressione (15–50 bar) ai circuiti dell'attrezzatura ad alta pressione (280 bar). Le ghiere anti-skive sui tubi SAE R1 e R2 sono standard; Le coperture esterne resistenti ai raggi UV sono sempre più richieste a causa dei cicli estesi di esposizione all'esterno.
Trasformazione farmaceutica e alimentare: Di grado sanitario Raccordi per tubi idraulici con ghiere in acciaio inossidabile 316L, spesso con composti della camera d'aria conformi alla FDA e geometria della guarnizione senza fessure. La documentazione di tracciabilità e i certificati dei materiali (3.1 secondo EN 10204) sono tipicamente requisiti contrattuali.
Aerospaziale e difesa: Si applicano gli standard delle specifiche MIL o della serie AS, con rigorosi test di qualificazione della crimpatura tra cui burst, ciclo di impulsi e flessibilità a bassa temperatura. Le ghiere in titanio e nichel altolegato vengono utilizzate nei sistemi idraulici degli aerei in cui il peso rappresenta un vincolo di progettazione.
Metallurgia e produzione dell'acciaio: Ambienti ad alta temperatura (fino a 150°C ambiente) con fluido resistente al fuoco (estere fosfato o acqua-glicole). Tubo interno FKM con ghiere in acciaio al carbonio nichelato o inossidabile, idoneo per servizio continuo ad alta temperatura.
Domande frequenti sulle ghiere dei tubi idraulici
Q1: Posso riutilizzare la boccola di un tubo idraulico dopo averla rimossa?
No. Una volta crimpata una ghiera, la deformazione plastica è permanente e la geometria interna risulta alterata. Il tentativo di crimpare nuovamente una ghiera usata non riprodurrà il profilo di crimpatura originale, risultando in un assemblaggio con resistenza allo strappo e ritenzione della pressione imprevedibili. Le ghiere sono componenti monouso; utilizzare sempre una nuova ghiera per ogni assemblaggio, inclusa la rilavorazione di un'estremità del tubo precedentemente piegata.
Q2: I puntali dei tubi idraulici e i manicotti dei tubi idraulici sono la stessa cosa?
Sì, i termini puntale del tubo idraulico and manicotto del tubo idraulico fare riferimento allo stesso componente nella maggior parte dei contesti. "Ferrula" è il termine predominante negli ambienti nordamericani e con standard SAE, mentre "manicotto" è più comunemente usato nei mercati europei (standard DIN) e in alcuni mercati asiatici. Entrambi descrivono il collare metallico cilindrico aggraffato sull'estremità del tubo per trattenere il raccordo. Alcuni fornitori distinguono il termine "manica" come riferimento specifico alla guaina protettiva esterna sul corpo del tubo, quindi vale la pena confermare la terminologia quando si effettuano ordini a livello internazionale.
Q3: Come faccio a sapere se la mia ghiera a crimpare è troppo o troppo poco crimpata?
Il only reliable method is to measure the finished crimp diameter with a calibrated crimp gauge or outside micrometer and compare it against the manufacturer's crimp specification table. Visually, an under-crimped assembly may show the ferrule slightly loose on the hose after crimping. An over-crimped ferrule may show surface cracking on the ferrule wall or visible deformation of the fitting body. Neither visual check is a substitute for dimensional measurement — accept or reject assemblies based on the measured crimp diameter, not appearance alone.
Q4: Qual è la differenza tra una ghiera skive e una non skive e quale dovrei scegliere?
Le ghiere skive richiedono la rimozione della copertura esterna del tubo prima del montaggio, fornendo un contatto diretto tra la ghiera e il rinforzo del filo. Sono preferiti per pressioni superiori a 420 bar e per costruzioni di tubi multispiralati (R9, R12, R13). Puntali non skive crimpare sul rivestimento intatto del tubo e sono adatti per pressioni fino a circa 420 bar su tubi a treccia singola e doppia (R1, R2, R16, R17). Per la maggior parte delle applicazioni in officina e sul campo al di sotto di 420 bar, il sistema antiskive è la scelta pratica grazie all'assemblaggio più rapido e ai minori requisiti di formazione dell'operatore. Per applicazioni critiche o ad alta pressione, confermare il tipo corretto con la tabella delle specifiche del produttore del tubo e del raccordo.
Q5: Le ghiere idrauliche in acciaio inossidabile richiedono impostazioni di crimpatura diverse rispetto all'acciaio al carbonio?
Ghiere idrauliche in acciaio inossidabile in genere richiedono una forza di crimpatura maggiore rispetto alle ghiere in acciaio al carbonio della stessa dimensione, poiché l'acciaio inossidabile ha un carico di snervamento più elevato e indurisce più rapidamente durante la deformazione. Il diametro di crimpatura target rimane lo stesso (è determinato dalla struttura del tubo e non dal materiale della ghiera), ma la macchina di crimpatura deve essere in grado di generare una forza sufficiente per tutta la corsa. Verifica sempre che la capacità nominale della tua attrezzatura di crimpatura copra le applicazioni con ghiere in acciaio inossidabile per le dimensioni del tubo che intendi assemblare e riconferma i diametri di crimpatura dopo aver cambiato materiale, poiché la calibrazione della macchina può variare sotto cicli di carico più elevati.
Q6: Posso utilizzare puntali di un produttore con tubi e raccordi di un altro?
In alcuni casi ciò è tecnicamente possibile, ma comporta rischi significativi. Le tolleranze del diametro interno della ghiera, lo spessore della parete e la lunghezza sono ottimizzati come parte di un sistema abbinato con un diametro esterno specifico del tubo e una geometria dello stelo del raccordo. La miscelazione di componenti di diversi produttori senza specifiche di crimpatura convalidate introduce incertezza sugli obiettivi del diametro di crimpatura e sulle prestazioni di pull-off. Se l'utilizzo da parte di più produttori è inevitabile, il gruppo deve essere testato secondo lo standard SAE o ISO applicabile (test di scoppio, test di impulso e pull-off) prima di essere messo in servizio. Basarsi solo sulla somiglianza dimensionale non è una base ingegneristica accettabile per l'approvazione.